安德森连接器线束生产组装过程中常见的6点错误
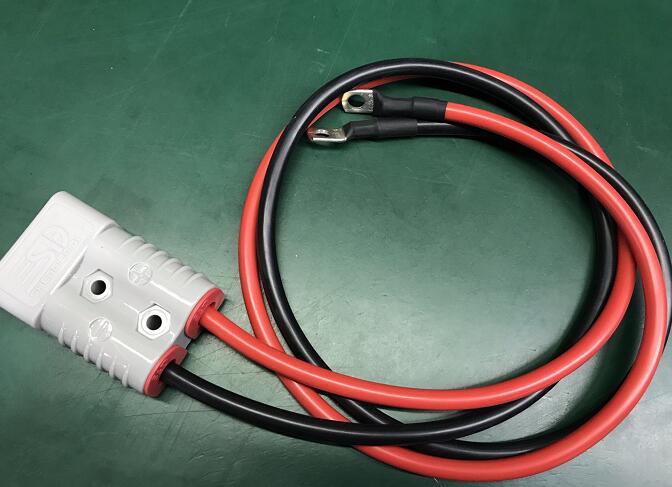
安德森连接器(Anderson Powerpole)因其大电流承载能力、便捷的插拔设计和可靠的连接性能,广泛应用于电力、通信、新能源及工业设备等领域。在线束的生产组装过程中,许多企业和操作人员常常会犯一些看似微小却影响深远的错误。这些错误不仅可能导致接触不良、温升过高,甚至引发烧毁连接器、设备损坏乃至安全事故。本文将系统梳理安德森连接器线束生产组装过程中最常见的6点错误,并提供相应的预防与改进建议,帮助您提升产品质量与生产效率。\n\n1. 压接高度不合格或压接模具选型错误\n安德森连接器通常采用压接方式连接导线。最常见的错误是压接高度控制不当:压接过紧会压断部分导线芯线,降低载流能力;压接过松则接触电阻增大,通电后发热严重。不同线径需要对应的压接模具和端子规格,错误选型会导致压接区变形或导线拉脱力不足。建议严格按照端子制造商提供的压接规范(如压接高度、拉脱力标准)进行调试,并使用压接断面分析仪定期抽检。\n\n2. 剥线长度不当或损伤芯线\n剥线长度必须与端子筒深度匹配。剥线过短会导致导线未完全插入压接筒,压接后连接强度不足;剥线过长则裸露的导线超出端子尾部,容易在装配时短路或与其他部件干涉,同时也影响绝缘性能。更严重的是,使用劣质剥线钳或操作不当会割伤芯线,形成应力集中点,在后期的振动或弯折中极易断裂。推荐使用精密剥线钳,并按照工艺文件精确设定剥线长度。\n\n3. 端子插入壳体不到位或方向错误\n安德森连接器的端子通常需要卡入塑料壳体的锁定结构中。生产组装时,若端子未完全推入到底,锁扣未弹起或未卡入卡槽,会导致端子在后期的插拔过程中退针,造成接触不良。另外,安德森连接器有公母端之分,端子插入方向也有严格要求,反插会导致无法对配或电气连接错误。建议装配后增加“回拉测试”(轻拉导线确认端子不可退出),并采用防错设计或视觉标识。\n\n4. 线序错误/正负极接反\n在需要多极连接或特定电压极性的应用中(如直流电源、电池组),线序错误或正负极接反是致命错误。一旦正负极接反,轻则设备不工作,重则烧毁电路板或连接器。组装过程中,操作人员未按图纸接线、线色混淆或盲目自信都可能导致此错误。建议在工装板上明确标识极性和线序,采用颜色管理或打标机在线缆上打印极性标识,并实施首件确认和100%电性能测试(极性测试)。\n\n5. 未使用或错误使用绝缘护套/热缩管\n安德森连接器在压接后通常需要套入绝缘护套(如热缩管或专用绝缘套管)以覆盖压接区域和端子尾部,防止意外短路和提供机械保护。常见错误包括:漏装护套、热缩管加热不均匀导致密封不良、护套长度过短不能完全覆盖压接区。合格的绝缘处理应确保护套覆盖端子尾部至导线绝缘层,且热缩后紧密贴合无气泡。建议制定热缩工艺标准,并根据操作环境选用合适的热缩管材质。\n\n6. 组装后缺乏必要的电气与机械性能检测\n许多企业为了赶产量,省去了严格的测试环节,这是最隐蔽也是最危险的错误。安德森连接器线束组装完成后,至少应进行以下检测:\n- 导通测试:检查每条回路的通断和极性;\n- 接触电阻测试:确保连接电阻在允许范围内(通常要求≤1mΩ);\n- 高压绝缘测试(如有要求):检测线间及线对外壳的绝缘性能;\n- 拉脱力测试:验证压接强度和端子保持力;\n- 温升测试(抽检):通额定电流后测量端子温升,不应超过规定值(如45K)。\n\n尤其是极性、接触电阻和拉脱力三项,对于安德森连接器的安全应用至关重要。\n\n****
安德森连接器线束的生产组装看似简单,实则处处是细节。压接不当、剥线损伤、端子未到位、极性反接、绝缘缺失、检测遗漏——这6点错误将直接决定线束的可靠性和安全性。只有严格执行工艺标准、重视操作员培训、健全检测体系,才能从根本上杜绝上述问题,确保生产的每个安德森连接器线束都能安全、稳定、长久地运行。
如若转载,请注明出处:http://www.dqgnkj.com/product/55.html
更新时间:2026-09-17 09:58:39